
การตรวจสอบความถูกต้องของการทดสอบความสมบูรณ์ของถุงแบบใช้ครั้งเดียวในปี 2026: การลดลงของแรงดัน, ASTM E3336 และเกณฑ์การยอมรับ
ถุงแบบใช้ครั้งเดียวทิ้งมีการใช้งานอย่างแพร่หลายในอุตสาหกรรมการผลิตยา สำหรับการขนถ่ายของเหลว การจัดเก็บ และการดำเนินงานอื่นๆ ในกระบวนการผลิต อย่างไรก็ตาม การทดสอบความสมบูรณ์ของถุงแบบใช้ครั้งเดียว การทดสอบไม่ได้มีแค่การอัดแรงดันเข้าไปในถุงแล้วดูตัวเลขบนหน้าจอเท่านั้น ทีมควบคุมคุณภาพและตรวจสอบความถูกต้องจำเป็นต้องรู้ว่าวิธีการนี้คาดว่าจะตรวจจับอะไรได้บ้าง ผลลัพธ์สามารถทำซ้ำได้หรือไม่ และกำหนดเกณฑ์ผ่าน/ไม่ผ่านได้อย่างไร
คำถามเหล่านั้นมีความสำคัญมากยิ่งขึ้นเมื่อการทดสอบเปลี่ยนจากขั้นตอนการทดลองทางวิศวกรรมไปสู่การใช้งานตามปกติในมาตรฐาน GMP รูปทรงของถุง ความดัน เวลาในการคงตัว อุณหภูมิ พื้นผิวรองรับ และเกณฑ์การยอมรับที่เลือก ล้วนส่งผลต่อผลลัพธ์ได้
สำหรับโครงการที่สร้างขึ้นโดยใช้การทดสอบตามแรงดัน MedIntegrity มีบริการเฉพาะทาง ระบบทดสอบความสมบูรณ์ของถุง สำหรับการใช้งานในกระบวนการผลิตยา
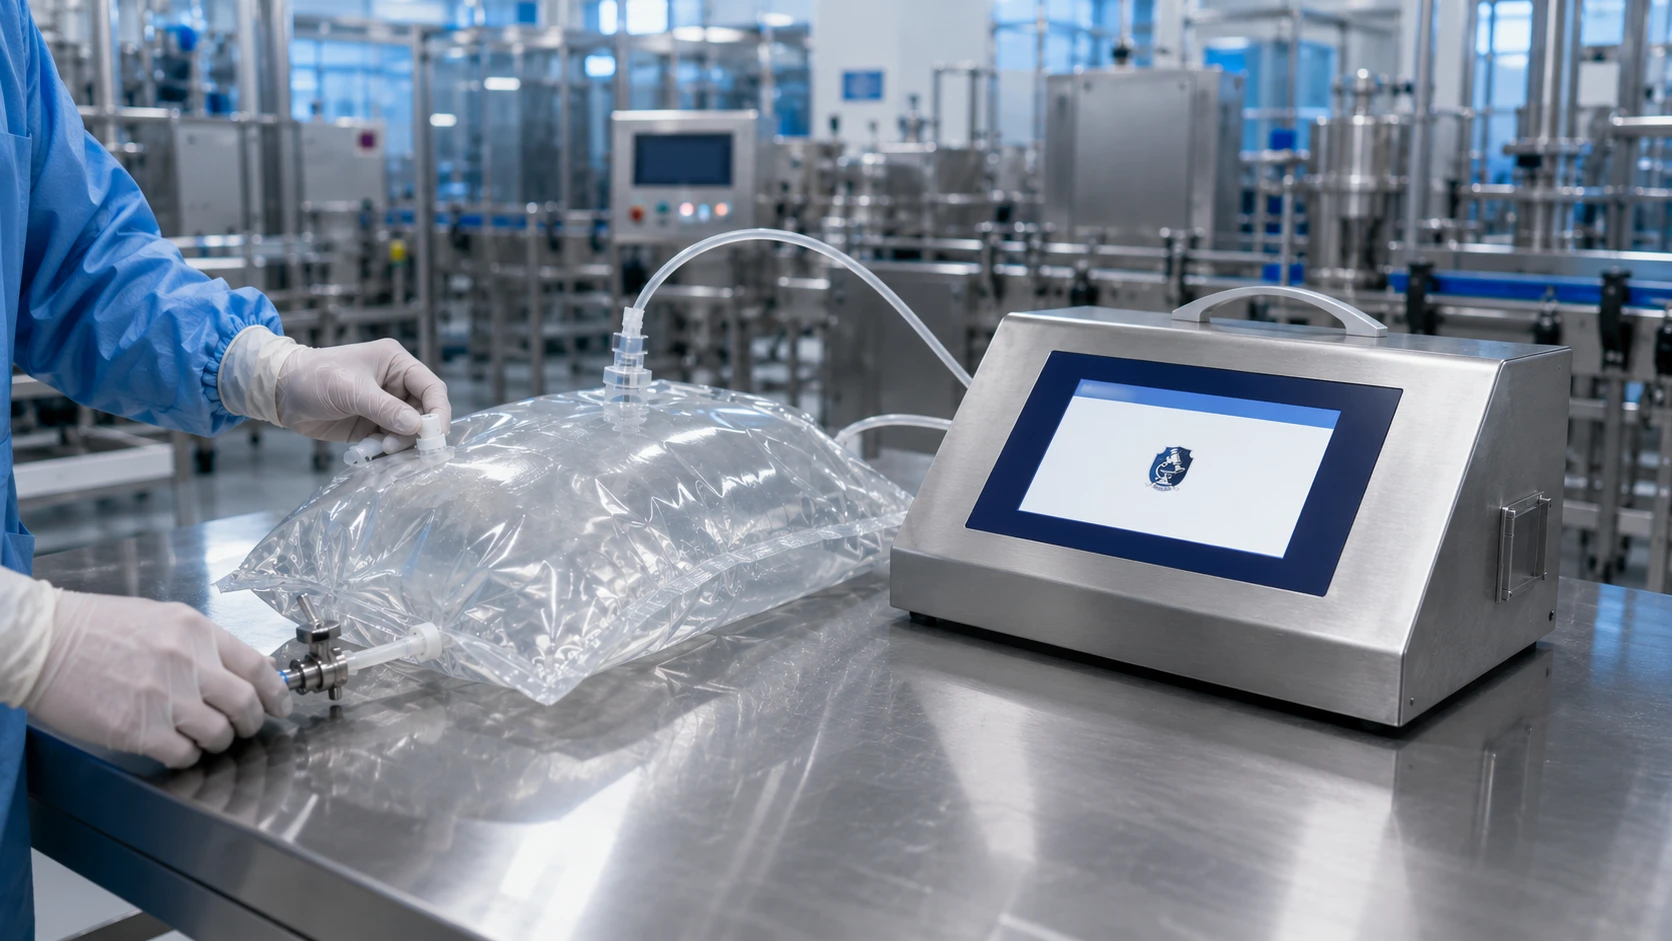
กรอบการตรวจสอบความถูกต้องสำหรับการทดสอบความสมบูรณ์ของถุงแบบใช้ครั้งเดียว
มีประโยชน์ การตรวจสอบความถูกต้องของการทดสอบความสมบูรณ์ของถุง เริ่มต้นด้วยการกำหนดว่าการทดสอบนั้นต้องการพิสูจน์อะไร ขั้นตอนนี้สำคัญกว่าการเลือกค่าแรงดันหรือการเปรียบเทียบคุณสมบัติของเครื่องทดสอบ วิธีการที่ใช้ในการตรวจสอบการรั่วไหลที่กำหนดไว้อาจมีเกณฑ์การตรวจสอบที่แตกต่างจากวิธีการที่ใช้เพื่อสนับสนุนการอ้างสิทธิ์ในความสมบูรณ์ การทำความเข้าใจความแตกต่างนี้ให้ชัดเจนตั้งแต่เนิ่นๆ จะทำให้การพูดคุยเกี่ยวกับอุปกรณ์มีประสิทธิภาพมากขึ้น
การตรวจจับการรั่วไหลเทียบกับการยืนยันความสมบูรณ์
เอ การทดสอบการรั่วซึมของถุงแบบใช้ครั้งเดียว สามารถพัฒนาโดยกำหนดเป้าหมายการรั่วไหลที่ชัดเจนได้ สำหรับการรับรองความสมบูรณ์ในวงกว้างขึ้น วิธีการดังกล่าวยังต้องแสดงให้เห็นถึงความสามารถในการตรวจจับที่สอดคล้องกับข้อกำหนดด้านการป้องกันของแอปพลิเคชันจริงด้วย
ความละเอียดของเครื่องมือเพียงอย่างเดียวไม่สามารถพิสูจน์ความสามารถนั้นได้
โดยปกติแล้ว การตรวจสอบความถูกต้องเชิงปฏิบัติจะเริ่มต้นด้วยการกำหนดค่าของถุง ขั้นตอนการทดสอบ การเชื่อมต่อ การจัดเรียงส่วนรองรับ และสภาพข้อบกพร่องที่เกี่ยวข้อง ตัวอย่างเช่น การทดสอบถุงเปล่าบนแท่นทดสอบ อาจไม่ได้แสดงถึงการตอบสนองของชุดประกอบเดียวกันเมื่อวางไว้ในที่ยึด
มาตรฐาน ASTM E3336-22 ครอบคลุมการทดสอบความสมบูรณ์ทางกายภาพของระบบการผลิตแบบใช้ครั้งเดียวที่ว่างเปล่า สะอาด และแห้ง โดยใช้วิธีการวัดความดันและวิธีการวัดก๊าซติดตาม มาตรฐานนี้กล่าวถึงหลักการของวิธีการ อุปกรณ์ ความท้าทาย และการตรวจสอบความถูกต้อง แทนที่จะถือว่าการอ่านค่าจากเครื่องมือเพียงครั้งเดียวเป็นหลักฐานที่เพียงพอ
ASTM E3244, E3336 และ F2095: บทบาทที่แตกต่างกันในกลยุทธ์การทดสอบ
มาตรฐาน ASTM E3244-23 ให้กรอบการจัดการความเสี่ยงด้านคุณภาพและวงจรชีวิตที่ครอบคลุมมากขึ้นสำหรับการรับรองความสมบูรณ์ของระบบใช้งานครั้งเดียว ในขณะที่ E3336-22 มุ่งเน้นไปที่วิธีการทดสอบทางกายภาพโดยตรง
ในขณะเดียวกัน ASTM F2095-07(2021) ครอบคลุมการทดสอบการรั่วไหลแบบลดแรงดันของบรรจุภัณฑ์แบบยืดหยุ่นที่ไม่มีรูพรุนทั้งแบบมีและไม่มีแผ่นยึด ปริมาตรของบรรจุภัณฑ์เป็นปัจจัยหนึ่งที่ส่งผลต่อความไวต่ออัตราการรั่วไหลที่ทำได้ และสามารถใช้แผ่นยึดเพื่อรักษาระดับปริมาตรของบรรจุภัณฑ์แบบยืดหยุ่นในวิธีการที่เหมาะสมได้
สำหรับโครงการผลิตถุงบรรจุยา มาตรฐานและการแก้ไขที่เกี่ยวข้องควรระบุไว้ในโปรโตคอลของไซต์งานหรือ URS เมื่อกรอบการทำงานนั้นชัดเจนแล้ว งานต่อไปคือการแปลงกรอบการทำงานนั้นให้เป็นพารามิเตอร์การทดสอบที่สามารถทำซ้ำได้บนถุงบรรจุยาจริง
พารามิเตอร์ที่สำคัญในการตรวจสอบความถูกต้องของการทดสอบการลดลงของความดัน
การทดสอบการลดลงของความดันมีลำดับขั้นตอนพื้นฐานง่ายๆ คือ เพิ่มความดัน รักษาเสถียรภาพ วัด และประเมินผล แต่ถุงที่มีความยืดหยุ่นทำให้รายละเอียดซับซ้อนขึ้น ฟิล์มจะเคลื่อนที่หลังจากเติมลม อุณหภูมิของก๊าซอาจเปลี่ยนแปลง และปริมาตรภายในที่ใหญ่ขึ้นจะเปลี่ยนแปลงการตอบสนองต่อความดัน จึงทำให้การทดสอบที่เชื่อถือได้นั้นยากขึ้น การตรวจสอบความถูกต้องของการทดสอบการลดลงของความดัน ดังนั้นจึงขึ้นอยู่กับการตั้งค่าโดยรวมมากกว่าสูตรเริ่มต้นเพียงสูตรเดียว
แรงดันทดสอบ เวลาในการคงตัว และเวลาในการวัด
แรงดันที่มากขึ้นไม่ได้หมายความว่าจะดีกว่าเสมอไป แรงดันในการทดสอบที่เลือกใช้จะต้องให้ผลการแยกแยะที่มีประโยชน์โดยไม่ทำให้การทดสอบตามปกติกลายเป็นการทดสอบความเครียดที่ไม่พึงประสงค์
การรักษาเสถียรภาพมีความสำคัญไม่แพ้กัน ฟิล์มที่มีความยืดหยุ่นอาจขยายตัวหรือหดตัวต่อไปหลังจากได้รับแรงดัน การเริ่มช่วงเวลาการวัดเร็วเกินไปอาจทำให้พฤติกรรมทางกลปกติดูเหมือนการรั่วไหลได้
ระยะเวลาการทดสอบจึงต้องมีความสมดุลระหว่างความสามารถในการตรวจจับกับปริมาณงานประจำวัน วิธีการที่ใช้เวลานานเกินไปอาจใช้งานได้ยากเมื่อต้องทดสอบชิ้นส่วนประกอบจำนวนมากในช่วงเวลาการผลิตเดียวกัน
ทีมที่ยังอยู่ในขั้นตอนการเลือกเทคโนโลยีการทดสอบขั้นพื้นฐาน สามารถตรวจสอบการเปรียบเทียบของ MedIntegrity ได้ วิธีการทดสอบถุงลดแรงดัน การลดลงของสุญญากาศ และการสกัดมวล แยกกัน แทนที่จะผสมผสานการเลือกวิธีการกับการตรวจสอบความถูกต้องของวิธีการ
ปริมาตรถุง อุณหภูมิ และผลกระทบจากการปกปิด
โปรแกรมที่ผ่านการตรวจสอบแล้วไม่สามารถถ่ายโอนจากขนาดถุงหนึ่งไปยังอีกขนาดหนึ่งได้โดยอัตโนมัติ
ถุง 2 มิติขนาดเล็กและชุดประกอบ 3 มิติขนาดใหญ่อาจแตกต่างกันในด้านปริมาตรภายใน การเคลื่อนที่ของฟิล์ม พฤติกรรมการรักษาเสถียรภาพ การประกอบ และการสัมผัสกับพื้นผิวโดยรอบ การเปลี่ยนแปลงของอุณหภูมิยังสามารถทำให้ความดันเปลี่ยนแปลงระหว่างการทดสอบได้ แม้ว่าตัวชุดประกอบเองจะไม่ได้เปลี่ยนแปลงก็ตาม
การสัมผัสพื้นผิวทำให้เกิดปัญหาอีกประการหนึ่ง: ผลกระทบของการบดบังในการทดสอบการลดลงของความดันหากจุดบกพร่องอยู่ติดกับตัวยึดหรือพื้นผิวรองรับโดยตรง ทางเดินของรอยรั่วอาจถูกปิดกั้นบางส่วน ทำให้การตอบสนองที่วัดได้ลดลง และก่อให้เกิดความเสี่ยงต่อการทดสอบที่ผิดพลาด
ดังนั้น การจัดเตรียมการตรวจสอบจึงจำเป็นต้องจำลองสภาพทางกายภาพที่การทดสอบตามปกติจะเกิดขึ้นจริง
การกำหนดขีดความสามารถในการตรวจจับและเกณฑ์การยอมรับ
เกณฑ์การผ่าน/ไม่ผ่าน มักจะเป็นส่วนที่ยากที่สุด การทดสอบความสมบูรณ์ของถุงบรรจุยาการคัดลอกค่าขีดจำกัดการลดลงของแรงดันจากถุงอื่นหรือโปรแกรมทดสอบอื่นอาจให้ตัวเลขที่สะดวก แต่ไม่ได้พิสูจน์ว่าวิธีการดังกล่าวสามารถแยกแยะชิ้นส่วนประกอบที่ยอมรับได้ออกจากข้อบกพร่องที่เกี่ยวข้องได้
แนวทางที่มีประสิทธิภาพมากกว่าคือการศึกษาลักษณะการทำงานปกติของถุงก่อน จากนั้นจึงนำไปเปรียบเทียบกับผลตอบสนองของข้อบกพร่องที่ถูกควบคุม
การทดสอบถุงบรรจุภัณฑ์ที่สมบูรณ์และการทดสอบข้อบกพร่องที่ควบคุมได้
การทดสอบซ้ำกับถุงตัวอย่างที่สมบูรณ์ช่วยให้สามารถกำหนดความแปรผันปกติที่เกิดจากถุง อุปกรณ์ประกอบ การจัดเรียงส่วนรองรับ อุณหภูมิ และลำดับการวัดได้
ข้อบกพร่องที่ควบคุมได้สามารถนำมาใช้ตรวจสอบความถูกต้องของวิธีการเทียบกับวัตถุประสงค์ของการตรวจสอบ หากจำนวนประชากรที่สมบูรณ์และบกพร่องทับซ้อนกันมากเกินไป การปรับขีดจำกัดการยอมรับมักไม่ใช่วิธีแก้ไขที่ดีที่สุดเป็นอันดับแรก อาจต้องมีการปรับปรุงเพิ่มเติมในเรื่องความดัน เวลาในการทำให้เสถียร ระยะเวลาการทดสอบ การสัมผัสของอุปกรณ์ การเชื่อมต่อ หรือเป้าหมายการตรวจจับ
นี่คือวิธีการ เกณฑ์การยอมรับการทดสอบความสมบูรณ์ของถุง ควรผูกติดกับผลการทดสอบจริง แทนที่จะเป็นการตั้งค่าเครื่องมือทั่วไป
ความไวของเครื่องมือไม่ใช่ขีดจำกัดการตรวจจับที่ได้รับการตรวจสอบแล้ว
ความแตกต่างนี้มีความสำคัญเช่นกันเมื่อเปรียบเทียบราคาเสนอซื้ออุปกรณ์
MedIntegrity ระบุว่า BGT-120 และ BGT-200 มีความไวในการตรวจวัด 0.1 Pa และช่วงแรงดัน 0–5000 Pa โดยมีช่วงแรงดันเพิ่มเติมให้เลือกใช้ได้ตามความต้องการเฉพาะ ระยะเวลาการทดสอบที่ระบุไว้คือ 2–8 นาที
ความสามารถในการตรวจจับที่ได้รับการตรวจสอบแล้วนั้นเป็นส่วนหนึ่งของแอปพลิเคชันทั้งหมด ได้แก่ การกำหนดค่าถุงทดสอบ สภาวะการทดสอบ การเชื่อมต่อ อุปกรณ์จับยึด โปรแกรม และข้อมูลการตรวจสอบ เมื่อความสามารถและเกณฑ์การยอมรับได้รับการกำหนดแล้ว ความสนใจจะเปลี่ยนจากการพัฒนาวิธีการไปสู่การควบคุมวิธีการที่ได้รับการอนุมัติในการใช้งาน GMP ในชีวิตประจำวัน
การนำวิธีการตรวจสอบความสมบูรณ์ของถุงบรรจุภัณฑ์ที่ผ่านการตรวจสอบแล้วมาใช้ในการทดสอบ GMP ตามปกติ
กิจวัตรประจำวัน การทดสอบความสมบูรณ์ของถุงตามมาตรฐาน GMP ก่อให้เกิดคำถามชุดใหม่ที่แตกต่างออกไป ผู้ปฏิบัติงานจำเป็นต้องเข้าถึงโปรแกรมที่ถูกต้อง ฝ่ายควบคุมคุณภาพจำเป็นต้องมีบันทึกที่ตรวจสอบย้อนกลับได้ และการเปลี่ยนแปลงพารามิเตอร์ไม่สามารถเป็นการปรับเปลี่ยนแบบไม่เป็นทางการระหว่างการทดสอบได้ ในกรณีที่บันทึกอิเล็กทรอนิกส์อยู่ภายใต้กลยุทธ์การควบคุมของไซต์ สิทธิ์การใช้งานของผู้ใช้ เส้นทางการตรวจสอบ ลายเซ็นอิเล็กทรอนิกส์ การเก็บรักษาข้อมูล และ ข้อกำหนด 21 CFR ส่วนที่ 11 อาจเข้าสู่ระบบ URS ได้เช่นกัน
ในขั้นตอนนี้ ความจุของอุปกรณ์จะมีประโยชน์ก็ต่อเมื่อสอดคล้องกับปริมาณงานจริงเท่านั้น
การจับคู่ผู้ทดสอบกับโปรแกรม ผู้ใช้ และบันทึกข้อมูล
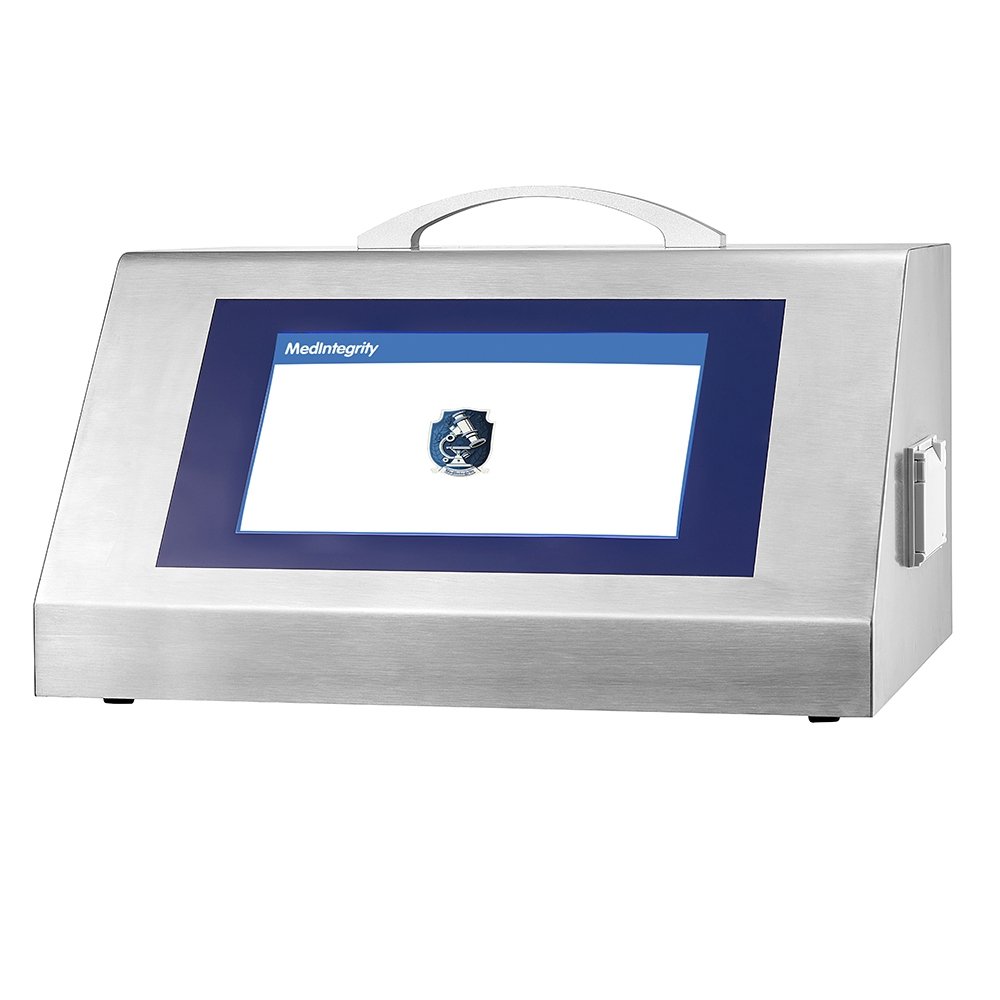
ที่ เครื่องทดสอบความสมบูรณ์ของถุงบรรจุภัณฑ์ MedIntegrity BGT-120 ระบบนี้ใช้หลักการลดแรงดันและได้รับการออกแบบให้เป็นระบบแบบพกพาที่ทำงานได้ด้วยตัวเอง การกำหนดค่าที่เผยแพร่ประกอบด้วยโปรแกรม 80 โปรแกรม ผู้ใช้ 80 คน บันทึกประวัติอย่างน้อย 12,000 รายการ เส้นทางการตรวจสอบอย่างน้อยสามปี และแบตเตอรี่มาตรฐาน นอกจากนี้ยังรองรับ IQ, OQ, PQ และ SOP ด้วย
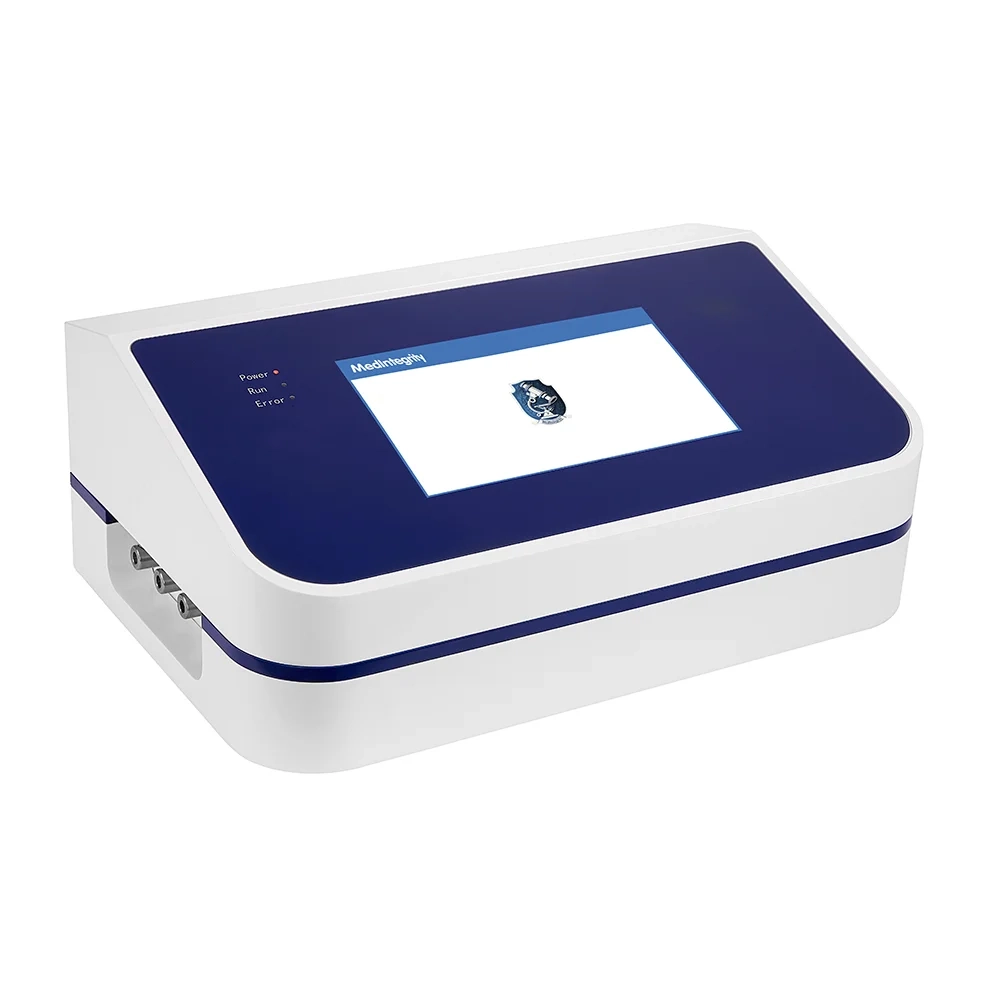
สำหรับโครงการที่จัดการโปรแกรม ผู้ใช้ และบันทึกข้อมูลที่เก็บรักษาไว้จำนวนมากนั้น เครื่องทดสอบความสมบูรณ์ของถุงบรรจุภัณฑ์ MedIntegrity BGT-200 ให้ความจุข้อมูลที่สูงกว่า การกำหนดค่าที่เผยแพร่ประกอบด้วยโปรแกรม 1,000 โปรแกรม ผู้ใช้ 1,000 ราย บันทึกประวัติ 300,000 รายการ ลายเซ็นอิเล็กทรอนิกส์ ฟังก์ชันตรวจสอบประวัติการใช้งาน การส่งออกข้อมูลผ่าน USB และอินเทอร์เฟซการสื่อสารที่สามารถกำหนดค่าได้
ดังนั้น การตัดสินใจซื้อจึงไม่ได้ขึ้นอยู่กับรายการคุณสมบัติที่ยาวกว่า แต่ขึ้นอยู่กับการเลือกเครื่องมือให้เหมาะสมกับโปรแกรมที่ได้รับการตรวจสอบแล้วของสถานที่นั้นๆ ความถี่ในการทดสอบ ความต้องการในการควบคุมข้อมูล และแผนการรับรองคุณภาพมากกว่า
การกำหนด URS และข้อมูลนำเข้า RFQ สำหรับการทดสอบความสมบูรณ์ของถุงบรรจุภัณฑ์
การให้ข้อมูลทางเทคนิคที่ดีในขั้นตอนการขอใบเสนอราคาจะช่วยประหยัดเวลาในภายหลัง การขอ "เครื่องทดสอบความสมบูรณ์ของถุงเพียงเครื่องเดียว" นั้นมีตัวแปรที่ยังไม่ได้รับการแก้ไขมากเกินไปสำหรับการตรวจสอบทางวิศวกรรม
สิ่งนี้ยังคงมีความสำคัญในปี 2026 ชุดเครื่องมือข้อกำหนดผู้ใช้แบบใช้ครั้งเดียวของ BioPhorum-BPSA ฉบับปรับปรุงใหม่นี้ ให้ความสำคัญกับการกำหนดข้อกำหนดผู้ใช้ที่ชัดเจนยิ่งขึ้นและการสื่อสารกับซัพพลายเออร์สำหรับโครงการแบบใช้ครั้งเดียว
ข้อมูลที่ต้องเตรียมก่อนการตรวจสอบผู้จำหน่าย
เอกสาร URS หรือ RFQ ฉบับเริ่มต้นที่มีประโยชน์ อาจประกอบด้วย:
- ประเภทถุง ปริมาตร ขนาด และรูปแบบ 2 มิติ หรือ 3 มิติ
- พอร์ต ท่อ ตัวเชื่อมต่อ การจัดเรียงตัวยึด และแบบร่างที่มีอยู่
- ขั้นตอนการทดสอบที่ตั้งใจไว้และความถี่ในการทดสอบที่คาดหวัง
- แรงดันทดสอบที่มีอยู่ เวลาในการทำให้เสถียร และเวลาในการวัด
- ข้อกำหนดการตรวจจับและเกณฑ์การยอมรับ หากมีการกำหนดไว้แล้ว
- ข้อกำหนดเกี่ยวกับการเข้าถึงของผู้ใช้ บันทึกการตรวจสอบ ลายเซ็นอิเล็กทรอนิกส์ และการส่งออกข้อมูล
- FAT, SAT, IQ/OQ/PQ, ความคาดหวังในการสอบเทียบ, ตลาดเป้าหมาย และตารางเวลาโครงการ
ไม่จำเป็นต้องมีเอกสารโปรโตคอลการตรวจสอบความถูกต้องที่เสร็จสมบูรณ์สำหรับการหารือทางเทคนิคครั้งแรก รายละเอียดของแอปพลิเคชันที่เพียงพอเป็นสิ่งสำคัญ เพราะจะช่วยให้ฝ่ายประกันคุณภาพ ฝ่ายวิศวกรรม ฝ่ายจัดซื้อ และผู้จำหน่ายมีพื้นฐานร่วมกันในการหารือเกี่ยวกับขอบเขตการกำหนดค่าและใบเสนอราคา
ข้อสรุป
เชื่อถือได้ การทดสอบความสมบูรณ์ของถุงแบบใช้ครั้งเดียว มาจากข้อกล่าวอ้างการตรวจสอบความถูกต้องที่กำหนดไว้ สภาพการทดสอบที่เป็นตัวแทน ความสามารถในการตรวจจับที่แสดงให้เห็น และเกณฑ์การยอมรับตามหลักฐาน
มาตรฐาน ASTM E3244 ให้กรอบการรับรองความสมบูรณ์ที่ครอบคลุมมากขึ้น มาตรฐาน ASTM E3336 กล่าวถึงการทดสอบทางกายภาพของระบบการผลิตแบบใช้ครั้งเดียว และมาตรฐาน ASTM F2095 ครอบคลุมการทดสอบการลดลงของแรงดันสำหรับโครงสร้างบรรจุภัณฑ์แบบยืดหยุ่นที่เกี่ยวข้อง สำหรับการใช้งานทั่วไป แรงดัน การรักษาเสถียรภาพ ระยะเวลาการทดสอบ รูปทรงของถุง การสัมผัสกับส่วนรองรับ การควบคุมโปรแกรม และข้อกำหนดด้านข้อมูลทั้งหมดจะต้องทำงานร่วมกันเป็นหนึ่งเดียว
สำหรับโครงการทดสอบความสมบูรณ์ของถุงบรรจุภัณฑ์แบบใหม่ ติดต่อ MedIntegrity เพื่อขอรับการตรวจสอบใบสมัครหรือใบเสนอราคา โดยระบุรูปแบบถุง วิธีการทดสอบปัจจุบัน เกณฑ์การยอมรับ (ถ้ามี) ข้อกำหนดด้านข้อมูล และขอบเขตการรับรองคุณสมบัติ
คำถามที่พบบ่อย
คำถามที่ 1: มาตรฐาน ASTM E3244 และ ASTM E3336 แตกต่างกันอย่างไรในการทดสอบความสมบูรณ์ของถุงแบบใช้ครั้งเดียว?
A: มาตรฐาน ASTM E3244 ให้กรอบการทำงานที่ครอบคลุมมากขึ้นโดยอิงตามความเสี่ยงและวงจรชีวิตสำหรับการรับรองความสมบูรณ์ของระบบแบบใช้ครั้งเดียว ในขณะที่ ASTM E3336 เน้นที่วิธีการทดสอบความสมบูรณ์ทางกายภาพ รวมถึงการทดสอบโดยใช้แรงดันและการทดสอบโดยใช้ก๊าซติดตาม พร้อมกับการตรวจสอบความถูกต้องของวิธีการ มาตรฐานทั้งสองกล่าวถึงส่วนต่างๆ ของกลยุทธ์ความสมบูรณ์เดียวกัน
คำถามที่ 2: การลดลงของความดันเป็นการทดสอบการรั่วไหลหรือการทดสอบความสมบูรณ์?
A: การลดลงของความดันเป็นวิธีการตรวจจับการรั่วไหลทางกายภาพ การนำวิธีการนี้มาใช้เพื่อสนับสนุนข้อกล่าวอ้างเรื่องความสมบูรณ์ของชิ้นงาน จำเป็นต้องมีระบบตรวจจับที่ได้รับการตรวจสอบแล้วว่าตรงตามข้อกำหนดด้านความสมบูรณ์และรูปแบบการทดสอบที่เฉพาะเจาะจง
คำถามที่ 3: เกณฑ์การยอมรับสำหรับการทดสอบความสมบูรณ์ของถุงลดแรงดันถูกกำหนดอย่างไร?
A: เริ่มต้นด้วยผลลัพธ์ที่สามารถทำซ้ำได้จากถุงตัวอย่างที่สมบูรณ์ จากนั้นเปรียบเทียบกับผลลัพธ์ที่ได้จากการทดสอบที่มีข้อบกพร่องที่ควบคุมได้ ต้องกำหนดความดัน ความเสถียร เวลาในการวัด รูปทรงของถุง และความแปรปรวนของวิธีการปกติ ก่อนที่จะกำหนดเกณฑ์ผ่าน/ไม่ผ่านขั้นสุดท้าย
Q4: สามารถใช้โปรแกรมทดสอบการลดลงของแรงดันแบบเดียวกันกับถุงขนาดต่างๆ ได้หรือไม่?
A: ไม่โดยอัตโนมัติ ปริมาตรของถุง รูปทรง การติดตั้ง การเคลื่อนที่ของฟิล์ม การสัมผัสกับส่วนรองรับ และการรักษาเสถียรภาพ สามารถเปลี่ยนแปลงการตอบสนองต่อแรงดันได้ การกำหนดค่าที่แตกต่างกันจำเป็นต้องได้รับการประเมินทางเทคนิคก่อนที่จะถ่ายโอนโปรแกรมที่ได้รับการตรวจสอบแล้วที่มีอยู่
Q5: อะไรบ้างที่อาจทำให้ผลการทดสอบถุงลดแรงดันผิดพลาด?
A: ข้อบกพร่องที่ถูกบดบังด้วยการสัมผัสของตัวยึดเป็นสาเหตุหนึ่งที่เป็นไปได้ โปรแกรมทดสอบที่ไม่เหมาะสม การทำให้เสถียรไม่เพียงพอ หรือการตั้งค่าที่มีการแยกแยะข้อบกพร่องเป้าหมายได้ไม่ดีพอ ก็อาจส่งผลต่อผลลัพธ์ได้เช่นกัน ปัญหาเหล่านี้ควรได้รับการแก้ไขในระหว่างการพัฒนาวิธีการมากกว่าหลังจากเริ่มการทดสอบตามปกติแล้ว
 Thai
 English
 Russian
 Spanish
 Portuguese
 German
 French
 Italian
 Arabic
 Dutch
 Japanese
 Vietnamese
 Korean
 Malay