
Validierung des Integritätstests für Einwegbeutel im Jahr 2026: Druckabfall, ASTM E3336 & Akzeptanzkriterien
Einwegbeutel werden in der pharmazeutischen Herstellung häufig für die Handhabung, Lagerung und andere Prozessabläufe von Flüssigkeiten eingesetzt. Integritätsprüfung von Einwegbeuteln Es geht nicht einfach darum, einen Beutel unter Druck zu setzen und eine Zahl auf dem Bildschirm abzuwarten. Die Teams für Qualitätssicherung und Validierung müssen wissen, was die Methode erkennen soll, ob das Ergebnis reproduzierbar ist und wie die Grenze für „bestanden/nicht bestanden“ festgelegt wurde.
Diese Fragen gewinnen noch mehr an Bedeutung, wenn ein Test von der Entwicklungsphase in die routinemäßige GMP-Anwendung übergeht. Beutelgeometrie, Druck, Stabilisierungszeit, Temperatur, Auflageflächen und das gewählte Akzeptanzkriterium können das Ergebnis beeinflussen.
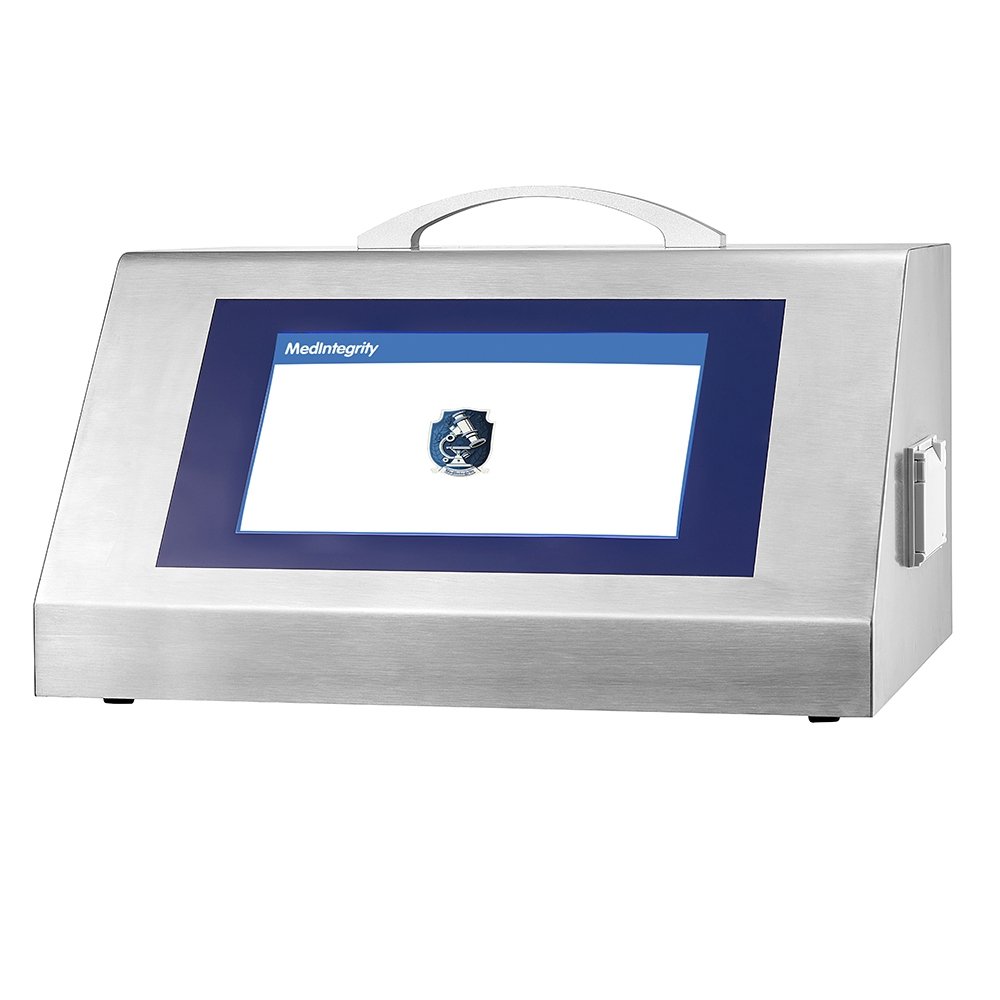
Für Projekte, die auf druckbasierten Prüfungen beruhen, bietet MedIntegrity spezielle Lösungen an. Systeme zur Prüfung der Beutelintegrität für Anwendungen in der pharmazeutischen Herstellung.
Validierungsrahmen für Integritätsprüfungen von Einwegbeuteln
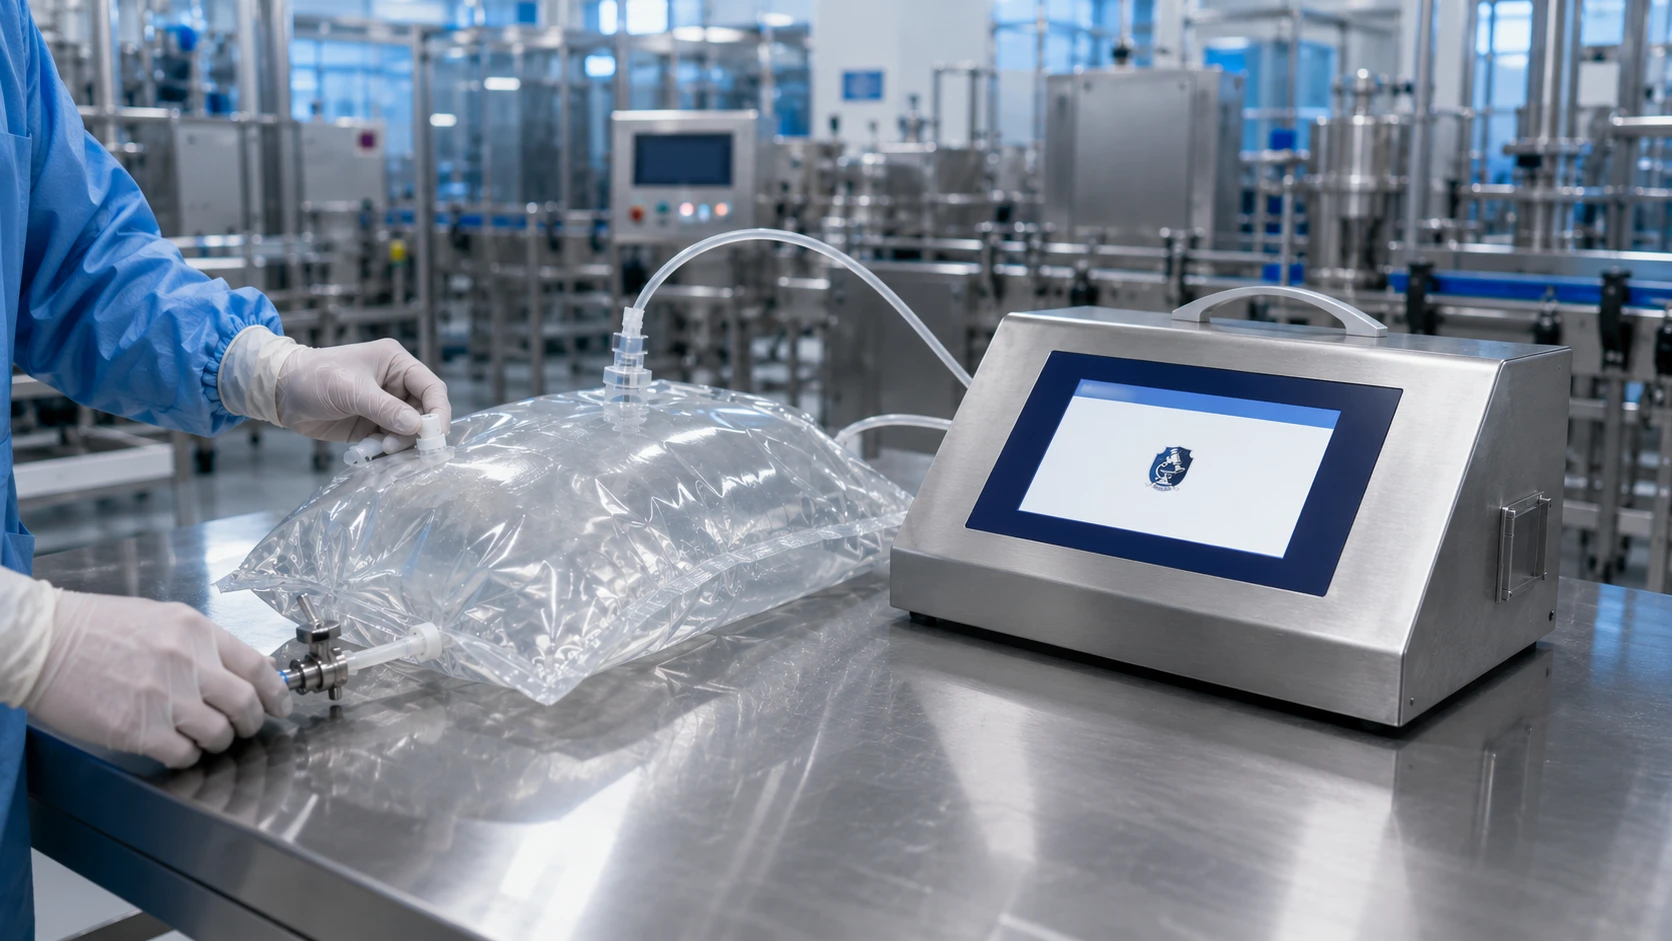
Ein nützlicher Validierung des Integritätstests für Beutel Zunächst muss definiert werden, was der Test nachweisen soll. Dies erfolgt vor der Auswahl der Druckeinstellungen oder dem Vergleich der Spezifikationen der Testgeräte. Eine Methode zur Erkennung eines definierten Leckzustands kann eine andere Validierungsgrundlage haben als eine Methode zur Untermauerung eines Integritätsnachweises. Diese Unterscheidung frühzeitig zu klären, trägt auch zu produktiveren Gerätediskussionen bei.
Leckerkennung vs. Integritätsbestätigung
A Dichtigkeitsprüfung für Einwegbeutel Die Methode kann um ein definiertes Leckageziel herum entwickelt werden. Für einen umfassenderen Integritätsnachweis muss die Methode zudem eine nachgewiesene Detektionsfähigkeit aufweisen, die den Barriereanforderungen der jeweiligen Anwendung entspricht.
Die Auflösung des Instruments allein reicht nicht aus, um diese Fähigkeit zu begründen.
Eine praktische Validierungsprüfung beginnt üblicherweise mit der Beutelkonfiguration, der Testphase, den Verbindungen, der Halterung und dem relevanten Fehlerzustand. Die Prüfung eines leeren Beutels auf einem Prüfstand spiegelt beispielsweise nicht das Verhalten derselben Baugruppe wider, sobald diese in einer Halterung positioniert ist.
ASTM E3336-22 beschreibt die Prüfung der physikalischen Integrität leerer, sauberer und trockener Einweg-Produktionssysteme mittels druckbasierter und Tracergas-basierter Verfahren. Dabei werden Methodenprinzipien, Ausrüstung, Herausforderungen und Validierung behandelt, anstatt einen einzelnen Messwert als ausreichenden Nachweis zu betrachten.
ASTM E3244, E3336 und F2095: Unterschiedliche Rollen in der Teststrategie
ASTM E3244-23 bietet den umfassenderen Rahmen für Qualitäts- und Risikomanagement sowie den Lebenszyklus zur Sicherstellung der Integrität von Einwegsystemen. E3336-22 beschreibt die physikalischen Prüfmethoden selbst.
ASTM F2095-07(2021) beschreibt die Druckabfall-Dichtheitsprüfung von nichtporösen, flexiblen Verpackungen mit und ohne Halteplatten. Das Verpackungsvolumen beeinflusst die erreichbare Leckageempfindlichkeit; Halteplatten können im entsprechenden Prüfverfahren zur Stabilisierung des Volumens flexibler Verpackungen eingesetzt werden.
Bei einem Projekt für pharmazeutische Beutel gehören die anwendbare Norm und Revision in das Standortprotokoll oder die URS (User Requirements Specification). Sobald dieser Rahmen feststeht, besteht die nächste Aufgabe darin, daraus Testparameter zu entwickeln, die am tatsächlichen Beutel reproduzierbar sind.
Kritische Parameter bei der Validierung von Druckabfalltests
Die Druckabfallprüfung folgt einem einfachen Grundablauf: Druckaufbau, Stabilisierung, Messung und Auswertung. Flexible Beutel gestalten die Durchführung jedoch komplexer. Die Folie bewegt sich nach dem Aufblasen, die Gastemperatur kann sich verändern, und größere Innenvolumina beeinflussen das Druckverhalten. Validierung des Druckabfalltests hängt es daher von der kompletten Konfiguration ab und nicht von einem Standardrezept.
Prüfdruck, Stabilisierungszeit und Messzeit
Mehr Druck ist nicht automatisch besser. Der gewählte Prüfdruck muss eine sinnvolle Unterscheidung ermöglichen, ohne die Routineprüfung in eine unbeabsichtigte Stressprüfung zu verwandeln.
Die Stabilisierung ist ebenso wichtig. Flexible Folien können sich nach der Druckbeaufschlagung weiter ausdehnen oder zusammenziehen. Ein zu früher Messbeginn kann dazu führen, dass normales mechanisches Verhalten fälschlicherweise als Leckage interpretiert wird.
Die Testdauer muss daher ein Gleichgewicht zwischen Erkennungsleistung und routinemäßigem Arbeitsaufwand herstellen. Eine zu lange Testmethode kann sich als schwierig erweisen, wenn viele Baugruppen im selben Produktionsfenster getestet werden müssen.
Teams, die noch bei der Auswahl einer grundlegenden Testtechnologie sind, können den Vergleich von MedIntegrity einsehen. Prüfmethoden für Druckabfall, Vakuumzerfall und Massenextraktionsbeutel Methodenauswahl und Methodenvalidierung getrennt voneinander durchführen, anstatt sie zu vermischen.
Beutelvolumen, Temperatur und der Maskierungseffekt
Ein validiertes Programm kann nicht automatisch von einer Beutelgröße auf eine andere übertragen werden.
Ein kleiner 2D-Beutel und eine größere 3D-Anordnung können sich hinsichtlich Innenvolumen, Filmbewegung, Stabilisierungsverhalten, Anschlüssen und Kontakt mit umgebenden Oberflächen unterscheiden. Auch Temperaturschwankungen können den Druck während des Tests verändern, selbst wenn sich die Anordnung selbst nicht verändert hat.
Der Oberflächenkontakt birgt ein weiteres Problem: Maskierungseffekt bei DruckabfalltestsWenn ein Defekt direkt an einer Halterung oder Auflagefläche anliegt, kann der Leckagepfad teilweise blockiert werden, was die gemessene Reaktion verringert und die Gefahr eines Fehlsignals birgt.
Der Validierungsaufbau muss daher die physikalischen Bedingungen widerspiegeln, unter denen die routinemäßigen Tests tatsächlich stattfinden werden.
Festlegung der Erkennungsfähigkeit und der Akzeptanzkriterien
Die Festlegung der Bestehens-/Nichtbestehensgrenze ist oft der schwierigste Teil. Integritätsprüfung von pharmazeutischen BeutelnDas Kopieren eines Druckabfallgrenzwerts von einem anderen Beutel oder einem anderen Testprogramm mag zwar einen praktischen Wert liefern, aber es beweist nicht, dass die Methode eine akzeptable Baugruppe von einem relevanten Defekt unterscheiden kann.
Der bessere Ansatz ist, zunächst das normale Verhalten des Beutels zu charakterisieren und es dann mit der Reaktion auf einen kontrollierten Defekt zu vergleichen.
Intakte Beutel-Basislinie und Test kontrollierter Defekte
Wiederholte Tests an repräsentativen, unbeschädigten Säcken helfen dabei, die normale Abweichung vom Sack selbst, den Anschlüssen, der Halterung, der Temperatur und der Messreihenfolge zu ermitteln.
Kontrollierte Defekte können anschließend genutzt werden, um die Methode anhand des Validierungsziels zu überprüfen. Bei einer zu starken Überlappung der intakten und defekten Populationen ist eine Verschiebung der Akzeptanzgrenze selten die beste erste Lösung. Druck, Stabilisierungszeit, Testdauer, Kontakt der Prüfvorrichtung, Verbindungen oder das Detektionsziel müssen gegebenenfalls weiter optimiert werden.
So funktioniert es Akzeptanzkriterien für den Integritätstest der Tasche sich an der tatsächlichen Testleistung orientieren und nicht an einer generischen Geräteeinstellung.
Die Empfindlichkeit des Messgeräts entspricht nicht der validierten Nachweisgrenze.
Diese Unterscheidung ist auch beim Vergleich von Geräteangeboten wichtig.
MedIntegrity gibt für die Geräte BGT-120 und BGT-200 eine Empfindlichkeit von 0,1 Pa und einen Druckbereich von 0–5000 Pa an; weitere Druckbereiche sind als kundenspezifische Konfigurationen verfügbar. Die angegebene Testdauer beträgt 2–8 Minuten.
Die validierte Detektionsfähigkeit umfasst die gesamte Anwendung: Beutelkonfiguration, Testbedingungen, Anschlüsse, Vorrichtung, Programm und Validierungsdaten. Sobald diese Fähigkeit und das Akzeptanzkriterium festgelegt sind, verlagert sich der Fokus von der Methodenentwicklung auf die Kontrolle der zugelassenen Methode im routinemäßigen GMP-Einsatz.
Überführung einer validierten Beutelintegritätsmethode in die routinemäßige GMP-Prüfung
Routine GMP-Beutelintegritätsprüfung Dies wirft neue Fragen auf. Die Bediener benötigen Zugriff auf das richtige Programm, die Qualitätssicherung benötigt nachvollziehbare Aufzeichnungen, und Parameteränderungen dürfen nicht informell zwischen den Tests vorgenommen werden. Wo elektronische Aufzeichnungen in die Kontrollstrategie des Standorts fallen, müssen Benutzerberechtigungen, Prüfprotokolle, elektronische Signaturen, Datenaufbewahrung und Anforderungen gemäß 21 CFR Teil 11 kann auch in das URS eintreten.
In dieser Phase ist die Anlagenkapazität nur dann sinnvoll, wenn sie der tatsächlichen Arbeitslast entspricht.
Zuordnung des Testers zu Programmen, Benutzern und Datensätzen
Die MedIntegrity BGT-120 Beutelintegritätstester Es nutzt das Druckabfallprinzip und ist als eigenständiges, tragbares System konzipiert. Die veröffentlichte Konfiguration umfasst 80 Programme, 80 Benutzer, mindestens 12.000 historische Datensätze, ein Audit-Trail von mindestens drei Jahren und einen Standardakku. IQ-, OQ-, PQ- und SOP-Unterstützung wird ebenfalls für dieses Modell angeboten.
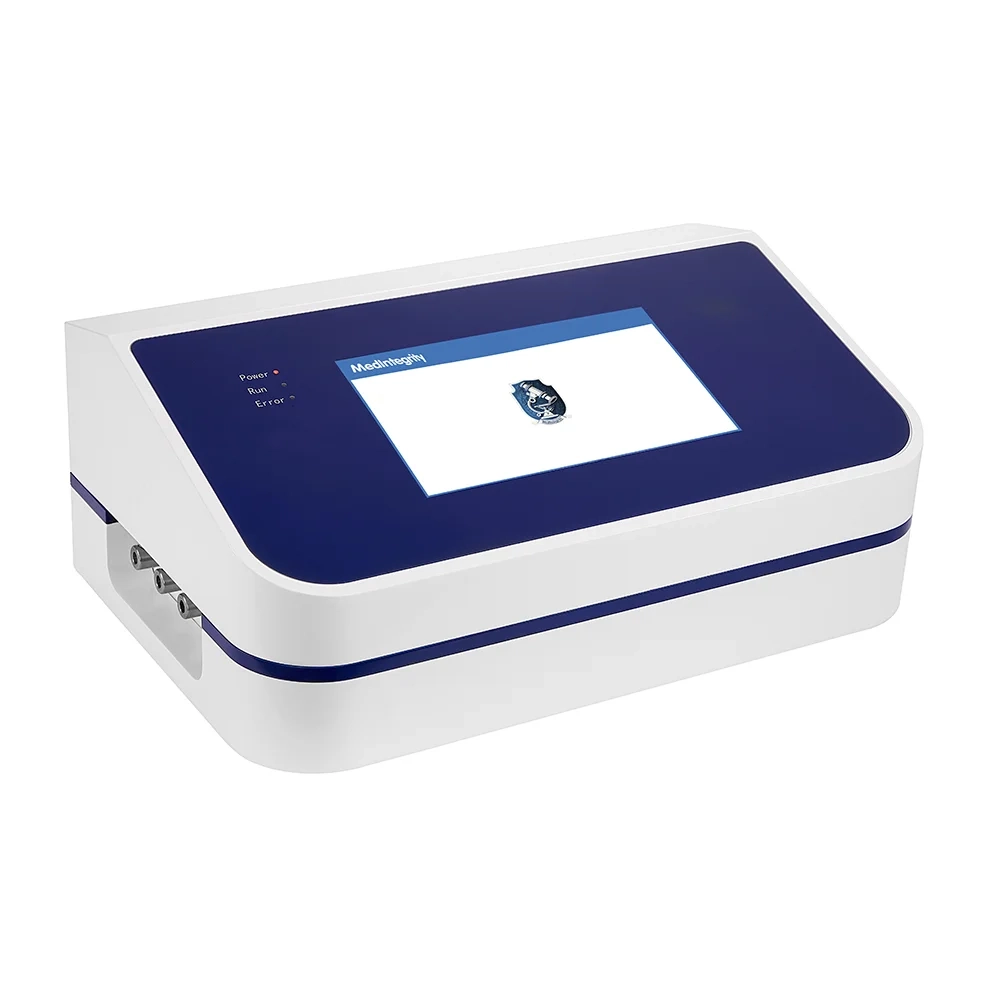
Für Projekte, die eine größere Anzahl von Programmen, Benutzern und gespeicherten Datensätzen verwalten, MedIntegrity BGT-200 Beutelintegritätstester bietet eine höhere Datenkapazität. Die veröffentlichte Konfiguration umfasst 1.000 Programme, 1.000 Benutzer, 300.000 historische Datensätze, elektronische Signaturen, Audit-Trail-Funktionen, USB-Datenexport und konfigurierbare Kommunikationsschnittstellen.
Bei der Kaufentscheidung geht es daher weniger um die Wahl der längsten Funktionsliste, sondern vielmehr darum, das Instrument an die validierten Programme des Standorts, die Testhäufigkeit, die Anforderungen an die Datenkontrolle und den Qualifizierungsplan anzupassen.
Definition von URS- und RFQ-Eingaben für die Integritätsprüfung von Beuteln
Gute technische Informationen in der Angebotsphase sparen später Zeit. Eine Anfrage nach einem „Integritätstester für einen Beutel“ lässt zu viele Variablen für die technische Prüfung ungeklärt.
Dies ist auch im Jahr 2026 aktuell. Das aktualisierte BioPhorum-BPSA Single-Use User Requirements Toolkit legt erneut Wert auf klarere Benutzeranforderungen und eine bessere Kommunikation mit den Lieferanten bei Einwegprojekten.
Informationen, die vor der Lieferantenprüfung vorbereitet werden sollten
Eine sinnvolle erste Anforderungsspezifikation (URS) oder Angebotsanfrage (RFQ) kann Folgendes beinhalten:
- Beuteltyp, Volumen, Abmessungen und 2D- oder 3D-Konfiguration
- Anschlüsse, Schläuche, Verbinder, Halterungsanordnung und verfügbare Zeichnung
- geplante Testphase und erwartete Testhäufigkeit
- vorhandener Prüfdruck, Stabilisierungszeit und Messzeit
- Erkennungsanforderung und Akzeptanzkriterium, falls bereits festgelegt
- Benutzerzugriff, Prüfprotokoll, elektronische Signatur und Datenexportanforderungen
- FAT, SAT, IQ/OQ/PQ, Kalibrierungserwartungen, Zielmarkt und Projektplan
Für das erste technische Gespräch ist kein fertiges Validierungsprotokoll erforderlich. Ausreichende Anwendungsdetails genügen. Dadurch erhalten Qualitätssicherung, Entwicklung, Einkauf und Lieferant eine gemeinsame Grundlage für die Besprechung von Konfiguration und Angebotsumfang.
Schlussfolgerung
Zuverlässig Integritätsprüfung von Einwegbeuteln basiert auf einem definierten Validierungsanspruch, repräsentativen Testbedingungen, nachgewiesener Detektionsfähigkeit und evidenzbasierten Akzeptanzkriterien.
ASTM E3244 bietet den umfassenderen Rahmen für die Integritätssicherung, ASTM E3336 befasst sich mit physikalischen Prüfungen von Einweg-Fertigungssystemen und ASTM F2095 deckt Druckabfallprüfungen für geeignete flexible Verpackungskonfigurationen ab. Für den Routineeinsatz müssen Druck, Stabilisierung, Prüfdauer, Beutelgeometrie, Stützkontakt, Programmsteuerung und Datenanforderungen als einheitliches Verfahren aufeinander abgestimmt sein.
Für ein neues Projekt zur Prüfung der Beutelintegrität, Kontaktieren Sie MedIntegrity für eine Antragsprüfung oder ein Angebot. mit der Beutelkonfiguration, der aktuellen Testmethode, den Akzeptanzkriterien, sofern vorhanden, den Datenanforderungen und dem Qualifizierungsumfang.
FAQ (häufig gestellte Fragen)
Frage 1: Worin besteht der Unterschied zwischen ASTM E3244 und ASTM E3336 für die Integritätsprüfung von Einwegbeuteln?
A: ASTM E3244 bietet einen umfassenderen risikobasierten und lebenszyklusorientierten Rahmen für die Integritätssicherung von Einwegsystemen. ASTM E3336 konzentriert sich auf physikalische Integritätsprüfverfahren, einschließlich druck- und tracergasbasierter Prüfungen, sowie auf die Validierung der Methoden. Die beiden Normen behandeln unterschiedliche Aspekte derselben Integritätsstrategie.
Frage 2: Handelt es sich bei einem Druckabfall um einen Dichtheitstest oder einen Integritätstest?
A: Der Druckabfall ist eine physikalische Methode zur Leckageerkennung. Um damit einen Integritätsnachweis zu erbringen, ist eine validierte Detektionsfähigkeit erforderlich, die den spezifischen Integritätsanforderungen und der Testkonfiguration entspricht.
Frage 3: Wie werden die Akzeptanzkriterien für den Integritätstest von Druckabfallbeuteln festgelegt?
A: Beginnen Sie mit reproduzierbaren Ergebnissen an repräsentativen, intakten Beuteln und vergleichen Sie diese anschließend mit geeigneten, kontrollierten Defekten. Druck, Stabilisierung, Messzeit, Beutelkonfiguration und übliche Methodenabweichungen müssen definiert werden, bevor das endgültige Kriterium für Bestanden/Nicht bestanden festgelegt wird.
Frage 4: Kann das gleiche Druckabfalltestprogramm für verschiedene Beutelgrößen verwendet werden?
A: Nicht automatisch. Beutelvolumen, Geometrie, Anschlüsse, Folienbewegung, Auflagefläche und Stabilisierung können das Druckverhalten beeinflussen. Eine andere Konfiguration erfordert eine technische Bewertung, bevor ein bestehendes, validiertes Programm übertragen werden kann.
Frage 5: Was kann bei der Druckabfallprüfung zu einem falschen Ergebnis führen?
A: Eine mögliche Ursache ist ein durch den Halterkontakt verdeckter Defekt. Auch ein ungeeignetes Testprogramm, unzureichende Stabilisierung oder eine Testanordnung mit ungenügender Unterscheidung des Zielfehlers können das Ergebnis beeinflussen. Diese Probleme lassen sich am besten während der Methodenentwicklung und nicht erst nach Beginn der routinemäßigen Tests beheben.
 German
 English
 Russian
 Spanish
 Portuguese
 French
 Italian
 Arabic
 Dutch
 Japanese
 Vietnamese
 Korean
 Malay
 Thai